
Γλώσσα
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
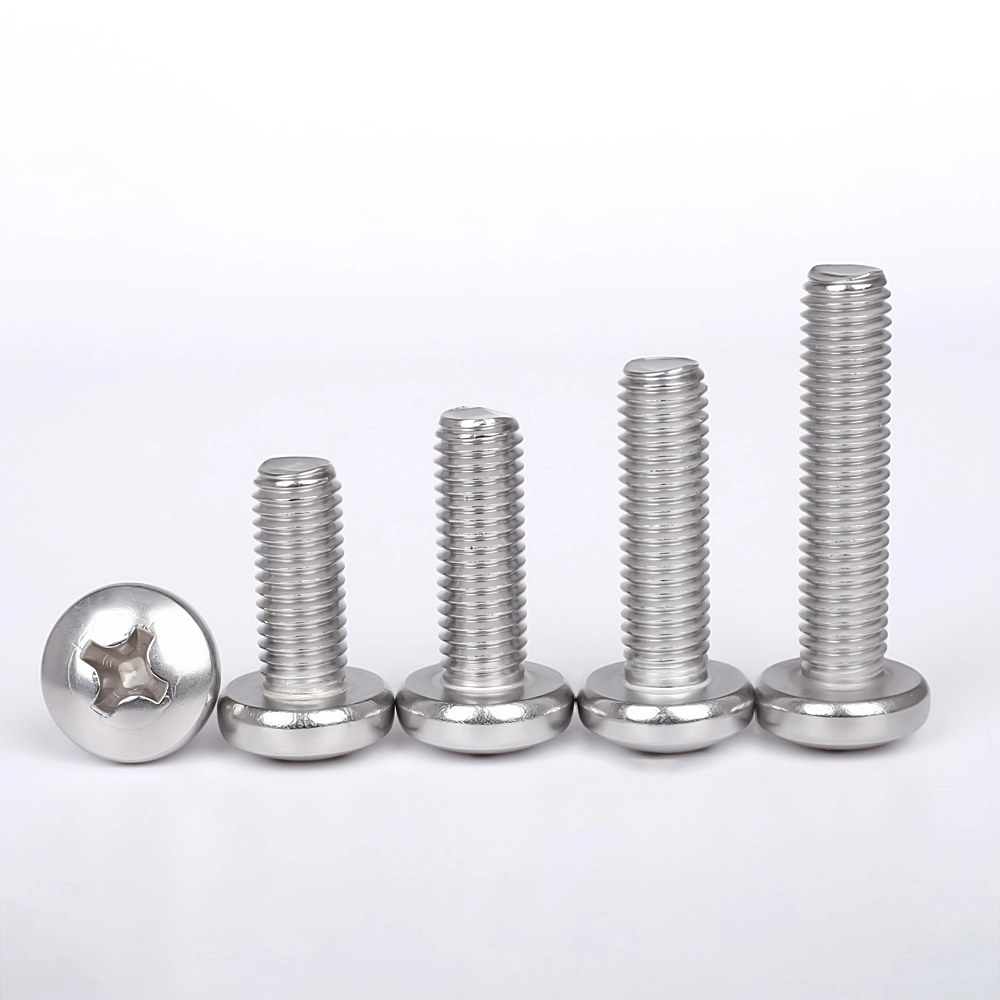
Μπορούν οι διακοπές της αυτοματοποιημένης συναρμολόγησης να προκύψουν από παραλλαγές παρτίδας GB818 Pan Head Cross Recessed Machine Screw;
2026-09-11
Οι αγοραστές ΚΑΕ ηλεκτρονικών και οι διανομείς βιομηχανικών συνδετήρων επικυρώνουν συχνά την ποιότητα της βίδας του μηχανήματος με χειροκίνητη επιθεώρηση δειγμάτων. Τα δείγματα πρωτότυπων που επιλέγονται με το χέρι περνούν από ελέγχους διαστάσεων και χειροκίνητη δοκιμή κατσαβιδιού. Πολλαπλές ανεπαίσθητες αποκλίσεις σε επίπεδο παρτίδας παραμένουν αόρατες κατά τη χειροκίνητη δειγματοληψία, βγαίνουν στην επιφάνεια μόνο όταν τα εξαρτήματα τροφοδοτούνται σε αυτοματοποιημένες γραμμές συναρμολόγησης υψηλής ταχύτητας, προκαλώντας απρογραμμάτιστες διακοπές της γραμμής και επιπλέον κόστος επανάληψης εργασίας.
Τέσσερις σχετικές με τη γραμμή συναρμολόγησης αποκλίσεις σπάνια επισημαίνονται σε τυπικά φύλλα δεδομένων:
- Μετατόπιση προφίλ εγκάρσιας εσοχής που προκαλεί διακοπτόμενη κάμψη bit οδηγού υπό ροπή παραγωγής
- Φθορά εργαλείων κύλισης νήματος που δημιουργεί ασυνεπή εφαρμογή νήματος σε μεγάλες παρτίδες παραγωγής
- Τιμές τριβής μετατόπισης διασποράς πάχους επιφανειακής επίστρωσης για σταθμούς ελεγχόμενης ροπής
- Αποσυνδεδεμένοι αριθμοί θερμότητας πρώτων υλών καθιστούν τα πρωτότυπα πιστοποιητικά άκυρα για τις παρτίδες που έχουν αποσταλεί
Συνοχή γεωμετρίας εγκάρσιας εσοχής για αυτόματη οδήγηση υψηλής ταχύτητας
Η χειροκίνητη δοκιμή δειγμάτων ανέχεται μικρές ατέλειες σχήματος εγκάρσιας εσοχής. Τα ρομποτικά εργαλεία συναρμολόγησης εφαρμόζουν σταθερά προφίλ ροπής-χρόνου. μικρή εσοχή μετατόπιση διαστάσεων αλλάζει επιφάνεια επαφής μπιτ. Ακόμη και οι βίδες που περνούν από στατική οπτική επιθεώρηση παράγουν συχνή κάμψη, φθορά των δοντιών και απορριπτόμενα συγκροτήματα στις γραμμές παραγωγής.
- Περιοδική σάρωση οπτικού προφίλ γεωμετρίας εγκάρσιας εσοχής σε κάθε καμπάνια παραγωγής
- Προσομοίωση αυτόματης συναρμολόγησης δοκιμή κύκλου ροπής με χρήση τύπων bit οδηγού που καθορίζονται από τον πελάτη
Το Wanluo Hardware εκτελεί δειγματοληπτικούς ελέγχους προφίλ εσοχής πέρα από την απλή οπτική εμφάνιση, φιλτράροντας παρτίδες που είναι επιρρεπείς σε κίνδυνο cam-out ρομποτικής συναρμολόγησης πριν από τη συσκευασία για παραγγελίες εξαγωγής.
Σταθερότητα εφαρμογής κλωστών υπό την εξέλιξη εργαλείων μαζικής παραγωγής-φθοράς
Οι πρωτότυπες βίδες κατασκευάζονται με ολοκαίνουργιες μήτρες έλασης με σπειρώματα. Μετά από εκατομμύρια κύκλους εξαρτημάτων, οι επιφάνειες της μήτρας σταδιακά υποβαθμίζονται. Οι μεμονωμένες διαστάσεις βιδών μπορεί να εξακολουθούν να βρίσκονται εντός των ζωνών ανοχής έλξης, ωστόσο οι σωρευτικές αλλαγές προφίλ δημιουργούν κυμαινόμενη συμπεριφορά εμπλοκής σπειρώματος.
Αυτή η λεπτή απόκλιση δεν δείχνει τίποτα κατά τις χειροκίνητες δοκιμές με μία βίδα, αλλά φέρνει σποραδικές εγκάρσιες σπειρώματα ή άκαμπτο ζευγάρωμα κατά τη συνεχή τροφοδοσία στις οπές του περιβλήματος με τρύπημα σε αυτοματοποιημένα εξαρτήματα.
- Εφαρμόστε κατώφλια ενεργοποίησης όγκου παραγωγής για την αποκατάσταση καλουπιών με νήματα σε ρολό
- Δειγματοληψία μετρητή GO‑NO‑GO σε συνδυασμό με μερική επαλήθευση προφίλ νήματος ανά βάρδια
Σκέδαση πάχους επίστρωσης που μεταβάλλει την απόδοση ροπής-τάσης
Πολλοί αγοραστές καθορίζουν μόνο τον τύπο επίστρωσης χωρίς να ορίζουν επιτρεπόμενη διακύμανση πάχους. Η ανομοιομορφία του στρώματος ψευδαργύρου ή παθητικοποίησης τροποποιεί τον συντελεστή τριβής της επιφάνειας. Σε σταθμούς συναρμολόγησης με κλειδωμένη ροπή, η ίδια προγραμματισμένη ροπή αποδίδει πολύ διαφορετική πραγματική δύναμη σύσφιξης.
Ορισμένες παρτίδες καταλήγουν υπο-συσφιγμένες και επιρρεπείς σε χαλάρωση κραδασμών κατά τη χρήση. Άλλα δημιουργούν κίνδυνο λωρίδας σπειρώματος κατά τη σύσφιξη με ρομπότ, παρόλο που κάθε βίδα φαίνεται οπτικά ομοιόμορφη.
- Μέτρηση πάχους επίστρωσης πολλαπλών σημείων που καλύπτει τις ρίζες των νημάτων και τις ζώνες μετάβασης από κεφάλι σε κορμό
- Επικύρωση πάγκου τάσης ροπής που αντιπροσωπεύει παραμέτρους συναρμολόγησης-σταθμού πραγματικής παραγωγής
Ιχνηλασιμότητα της παρτίδας θερμότητας πρώτων υλών που διαχωρίζει τα δείγματα από τα χύδην εμπορεύματα
Οι αναφορές δοκιμών γενικού υλικού από παρτίδες πρωτοτύπων δεν μπορούν να αντιπροσωπεύουν αποστολές μαζικής παραγωγής για βιομηχανικούς ελέγχους OEM. Ορισμένοι προμηθευτές συνδετήρων επαναχρησιμοποιούν παλιά έγγραφα MTR δειγμάτων παρτίδας για μεταγενέστερες σειρές παραγωγής χωρίς να διασταυρώνονται οι πραγματικοί αριθμοί θερμότητας χάλυβα.
Για έργα ηλεκτρονικών ειδών και συσκευών που υπόκεινται σε κανόνες ιχνηλασιμότητας εξαρτημάτων, αυτή η αναντιστοιχία τεκμηρίωσης μπορεί να εμποδίσει την αποδοχή ποιότητας εισερχόμενων αγαθών, ανεξάρτητα από τη μηχανική απόδοση των φυσικών βιδών.
- Συνδέστε τους κωδικούς παρτίδας τελικών προϊόντων απευθείας στους αντίστοιχους αριθμούς παρτίδων θερμότητας χαλυβουργείου
- Έκδοση αναφορών υλικού στην αγγλική γλώσσα για συγκεκριμένο έργο αντί να κυκλοφορούν πρωτότυπα πιστοποιητικά χωρίς ημερομηνία
Συνοπτική λίστα ελέγχου τεχνικής ρήτρας για προμήθειες συνδετήρων που στοχεύουν αυτοματοποιημένες γραμμές
- Προσθέστε γεωμετρία εγκάρσιας εσοχής και απαιτήσεις προσομοίωσης ρομποτικού κύκλου ροπής εντός των προδιαγραφών παραγγελίας αγοράς
- Καθορισμός κανόνων δειγματοληψίας για επαλήθευση νήματος μεικτής λειτουργίας
- Καθορίστε το επιτρεπόμενο εύρος πάχους επίστρωσης συν επικύρωση τάσης ροπής για σταθμούς συναρμολόγησης ελεγχόμενης ροπής
- Επιβολή τεκμηρίωσης που σχετίζεται με την παρτίδα θερμότητας. απόρριψη επαναχρησιμοποίησης μεμονωμένων πρωτότυπων αναφορών υλικού
Σχετικά Νέα
- Τι κάνει το ανοξείδωτο μπουλόνι T μια αξιόπιστη επιλογή για μοντέρνα στερέωση;
- Πώς μια βίδα συνδυασμού εξάγωνης υποδοχής βελτιώνει την απόδοση στερέωσης;
- Ποια λάθη προμήθειας προκαλούν αποτυχίες του έργου συρματόσχοινων από ανοξείδωτο χάλυβα;
- Καλύπτουν τα δείγματα τέλειας επιφάνειας τους κινδύνους του πεδίου του έργου;
- Τι κάνει έναν κοχλία από σκυρόδεμα εξαγωνικής φλάντζας αξιόπιστο για κατασκευές βαρέως τύπου;

X
Χρησιμοποιούμε cookies για να σας προσφέρουμε μια καλύτερη εμπειρία περιήγησης, να αναλύσουμε την επισκεψιμότητα του ιστότοπου και να εξατομικεύσουμε το περιεχόμενο. Χρησιμοποιώντας αυτόν τον ιστότοπο, συμφωνείτε με τη χρήση των cookies από εμάς.
Πολιτική Απορρήτου