Νέα

Διαδικασία κατασκευής μπουλονιών

2026-06-16

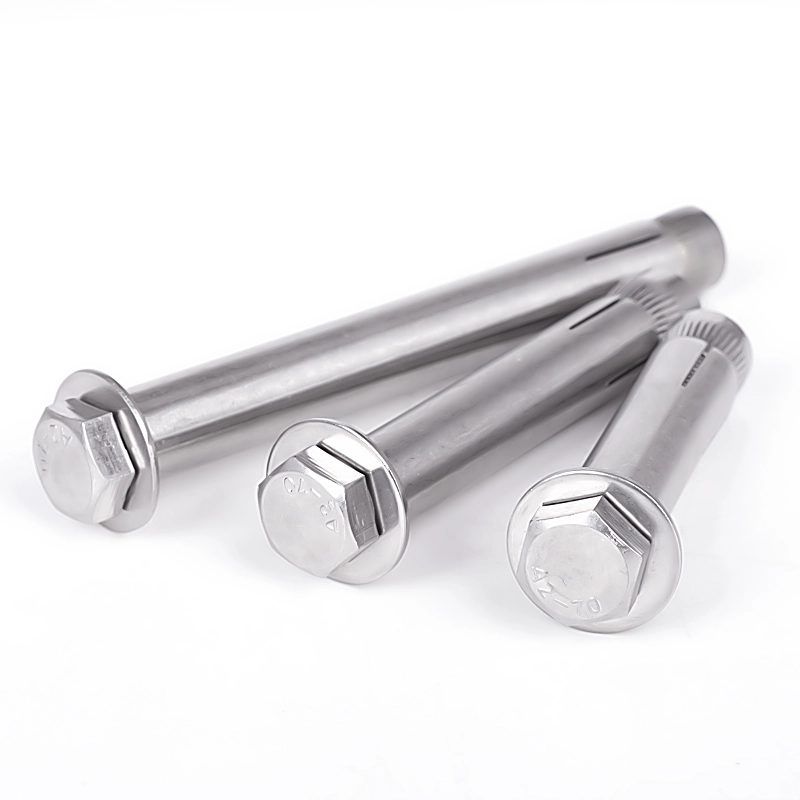
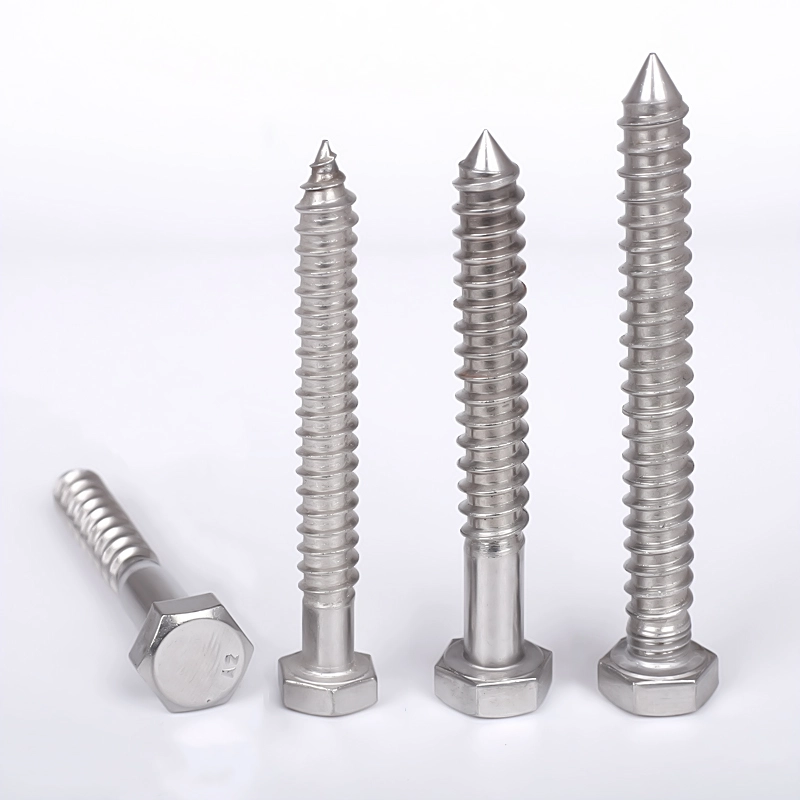
Μπουλόνιακατηγοριοποιούνται σε συνηθισμένα μπουλόνια ανθρακούχου χάλυβα, μπουλόνια υψηλής αντοχής (βαθμοί 8.8, 10.9 και 12.9) και μπουλόνια από ανοξείδωτο χάλυβα. Ενώ οι βασικές διαδικασίες κατασκευής είναι σε μεγάλο βαθμό παρόμοιες, τα μπουλόνια υψηλής αντοχής απαιτούν ένα πρόσθετο βήμα θερμικής επεξεργασίας, ενώ τα μπουλόνια από ανοξείδωτο χάλυβα υφίστανται αποξίδωση και παθητικοποίηση. 

I. Επιθεώρηση εισερχόμενων πρώτων υλών

Πρώτες ύλες: Συρμάτινη ράβδος (σπειρωμένος χάλυβας). Οι ποιότητες υλικών περιλαμβάνουν ανοξείδωτο χάλυβα Q235, 45#, 40Cr, 35CrMo και 304/316.

Οπτική επιθεώρηση: Ελέγξτε για ρωγμές, σκουριές ή αποκολλήσεις επιφανειών.

Φυσικοχημικές δοκιμές: Φασματική ανάλυση υλικού, αντοχή εφελκυσμού και σκληρότητα.

Επαλήθευση διαστάσεων: Βεβαιωθείτε ότι η διάμετρος του σύρματος πληροί τις προδιαγραφές του κενού μπουλονιού.


II. Σχέδιο με σύρμα (Ψυχρό σχέδιο)

Η αρχική διάμετρος της συρμάτινης ράβδου είναι υπερμεγέθης και πρέπει να τραβηχτεί στην τυπική διάμετρο τυφλού.

Pickling: Εμβάπτιση υδροχλωρικού οξέος για αφαίρεση επιφανειακών αλάτων και σκουριάς.

Εξουδετέρωση, έκπλυση με νερό και φωσφοροποίηση: Σχηματισμός λιπαντικού φωσφορικού φιλμ στην επιφάνεια.

Σαπωνοποίηση: Εφαρμογή λιπαντικής σκόνης για μείωση της φθοράς σε μήτρες ψυχρής κεφαλής.

Ψυχρό σχέδιο: Πολλαπλά περάσματα τραβήγματος για μείωση της διαμέτρου του σύρματος στο μέγεθος επεξεργασίας στόχου.

Περιτύλιξη: Το σύρμα τυλίγεται σε πηνία, έτοιμο για ψυχρή πορεία.


III. Ψυχρή κεφαλή (Διαδικασία πυρήνα: Σχηματισμός κεφαλής μπουλονιού και κενού στελέχους σε μία λειτουργία)

Χρησιμοποιεί μηχάνημα ψυχρής κατεύθυνσης πολλαπλών σταθμών. Ο σχηματισμός γίνεται μέσω εξώθησης σε θερμοκρασία δωματίου (χωρίς θέρμανση).

Τροφοδοσία και κοπή: Το απόθεμα σύρματος κόβεται στο απαιτούμενο συνολικό μήκος μπουλονιού.

Πρώτη διάτρηση (pre-heading): Αρχική εξώθηση για να σχηματιστεί το σχήμα της κεφαλής.

Δεύτερη διάτρηση (τελική επικεφαλίδα): Σχηματίζει την εξάγωνη κεφαλή, τη στρογγυλή κεφαλή ή την κεφαλή τηγανιού. ταυτόχρονα μειώνει τη διάμετρο του στελέχους και σχηματίζει τη λοξότμηση.

Εξαγωγή: Παράγει ένα κενό μπουλονιού με λείο στέλεχος (χωρίς σπείρωμα).

Έλεγχος ελαττωμάτων: Έλεγχοι για ρωγμές κεφαλής, κεφαλές εκτός κέντρου, ασυνεπή μήκη στελέχους και γρέζια.


IV. Κύλιση νήματος (Επεξεργασία νήματος)

Διακρίνεται από την κύλιση σπειρώματος (για μπουλόνια υψηλής ακρίβειας, υψηλής αντοχής) έναντι έλασης σπειρώματος με επίπεδη μήτρα (για τυπικούς κοχλίες).

Φόρτωση κενού, τοποθέτηση και σύσφιξη.

Δύο μήτρες έλασης σπειρώματος περιστρέφονται μεταξύ τους για να εξωθήσουν τυπικά εξωτερικά σπειρώματα πάνω στο στέλεχος.

Επιθεώρηση μετρητή νήματος (Go/No-Go): Εξασφαλίζει την ακρίβεια προσαρμογής του νήματος.

Αφαίρεση γρεζιών: Αφαίρεση γρεζιών από τις άκρες του νήματος.


V. Θερμική επεξεργασία (Απαιτείται μόνο για υψηλής αντοχήςμπουλόνια, Βαθμός 4.8 και άνω. προαιρετικό για τυπικά μπουλόνια 4,8)

Σκοπός: Ενίσχυση της αντοχής, της σκληρότητας και της σκληρότητας, επιτυγχάνοντας... 8.8/10.9/12.9 Βαθμοί αντοχής

1. Σβήσιμο

Θερμαίνεται σε κλίβανο με ιμάντα πλέγματος στους 800–900°C, ακολουθούμενο από ταχεία ψύξη λαδιού για αύξηση της σκληρότητας.

2. Πολτοποίηση

Ξαναθερμαίνεται και διατηρείται σε μέτρια θερμοκρασία για να ανακουφίσει τις εσωτερικές πιέσεις σβέσης και να αποτρέψει το εύθραυστο κάταγμα.

3. Ψύξη & Εκκένωση

Επιθεώρηση σκληρότητας και μικροδομής μετά τη θερμική επεξεργασία. τα μη συμμορφούμενα εξαρτήματα επεξεργάζονται εκ νέου.


VI. Επεξεργασία Επιφανειών (Προστασία από διάβρωση/σκουριά, διαδικασία επιλεγμένη με βάση τις απαιτήσεις)

1. Ηλεκτρογαλβανισμός (Τυπικά μπουλόνια)

Απολίπανση → Pickling → Ενεργοποίηση → Ψευδάργυρος → Παθητικοποίηση (Μπλε-λευκό, ιριδίζον, μαύρο) → Σφράγιση

Πλεονεκτήματα: Χαμηλό κόστος. Μειονεκτήματα: Ευπαθές σε ευθραυστότητα υδρογόνου σε υψηλές θερμοκρασίες. Ο ηλεκτρογαλβανισμός απαγορεύεται για μπουλόνια 10,9/12,9 υψηλής αντοχής.

2. Γαλβανισμός εν θερμώ (ηλεκτροβιομηχανία & βίδες εξωτερικού χώρου βαρέως τύπου)

Αποστράγγιση και ρευστοποίηση → Εμβάπτιση ψευδαργύρου σε υψηλή θερμοκρασία. παχιά επίστρωση, εξαιρετική αντοχή στη διάβρωση. Τα νήματα απαιτούν καθαρισμό μετά τη διαδικασία.

3. Dacromet / Geomet (Για μπουλόνια υψηλής αντοχής)

Χωρίς ευθραυστότητα υδρογόνου. ανώτερη αντοχή στη σκουριά σε σύγκριση με τον γαλβανισμό. ανθεκτικό σε ψεκασμό αλατιού. κύρια επιλογή για νέα ενέργεια και εξαρτήματα αυτοκινήτων υψηλής αντοχής.

4. Μαύρισμα / Μπλε (μπουλόνια εσωτερικού χώρου χαμηλού κόστους)

Αλκαλική οξείδωση; μόνο βραχυπρόθεσμη προστασία από τη σκουριά. χωρίς στρώμα επικάλυψης.

5. Ειδικά από ανοξείδωτο χάλυβα: Pickling & Passivation

Αφαιρεί τα άλατα/οξείδια επεξεργασίας. ενισχύει την αντοχή στη σκουριά του ανοξείδωτου χάλυβα.


VII. Πλήρης Επιθεώρηση & Ταξινόμηση

Οπτική επιθεώρηση (100%): Ρωγμές, βαθουλώματα, γρέζια, ξεφλούδισμα επίστρωσης.

Επιθεώρηση διαστάσεων: Συνολικό μήκος, εξάγωνο πλάτος στα επίπεδα, πάχος, εξωτερική διάμετρος νήματος.

Μηχανικοί έλεγχοι κηλίδων: Αντοχή σε εφελκυσμό, αντοχή διαρροής, σκληρότητα, δοκιμή ροπής.

Οπτική μηχανή διαλογής: Αυτόματη ταξινόμηση για την αφαίρεση ελαττωματικών εξαρτημάτων.

VIII. Ψήσιμο Hydrogen Relief (Υποχρεωτικό για γαλβανισμένα μπουλόνια υψηλής αντοχής)

Ψήνεται στους 200–230°C για 2–4 ώρες εντός 24 ωρών από την επιμετάλλωση για να εξαλειφθεί η ευθραυστότητα του υδρογόνου και να αποφευχθεί η πρόκληση θραύσης.


IX. Συσκευασία & Αποθήκευση

Συσκευασμένο ανά προδιαγραφή και βαθμό. με ετικέτα (προδιαγραφή, αντοχή, υλικό, αριθμός παρτίδας). Συσκευασία ανθεκτική στην υγρασία. αποθήκευση και αποστολή.


Σχετικά Νέα
X
Χρησιμοποιούμε cookies για να σας προσφέρουμε μια καλύτερη εμπειρία περιήγησης, να αναλύσουμε την επισκεψιμότητα του ιστότοπου και να εξατομικεύσουμε το περιεχόμενο. Χρησιμοποιώντας αυτόν τον ιστότοπο, συμφωνείτε με τη χρήση των cookies από εμάς. Πολιτική Απορρήτου